


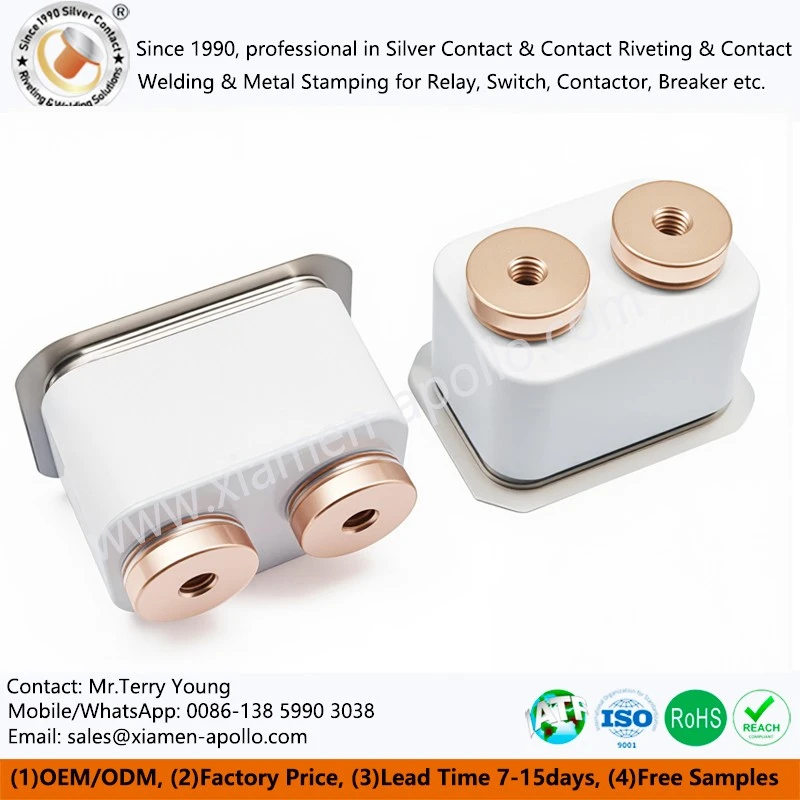


Viktige komponenter i nye energihøyspente DC-kontaktorer.-
Vårt firma fokuserer på forskning, utvikling og produksjon av løsninger for nye energikontaktordeler:HVDC metallisert keramikk, HVDC kobber automatisk versjon sprøytestøping komponenter; HVDC kobber eksosrør & armaturdeksel Motstand Loddekomponenter; og HVDC bueslukkekammerdeler.Disse nye energikontaktordelene oppfyller behovene til flere felt, for eksempel kraft, ny energi og industrielt utstyr.

Nye energihøyspente DC-kontaktorer- er vanligvis sammensatt av følgende kjernekomponenter:
1. Flytte kontakt
Laget av kobberstempling, med sølvlegeringskontakter sveiset på overflaten for å sikre utmerket ledningsevne og lysbuemotstand.
2. Fast kontakt
Maskinert av kobber, med en ventilasjonshullstruktur, og koblet til det keramiske metalliseringslaget ved vakuumlodding.
3. Metallisert keramikk
Laget av aluminiumoksydkeramikk med høy-renhet (Al₂O₃ Større enn eller lik 95%) for å oppnå høy isolasjonsmotstandsspenning og lufttett forsegling.
4. Elektrisk Pure Iron Armature & Yoke
Presisjonsstempling, høy magnetisk permeabilitet og lavt hysteresetap for å sikre rask inn- og utløsningsytelse.
5. Buekammer
Den interne strukturen er presis og lasersveising brukes til montering for å sikre at lysbuen slukkes raskt, sikkert og pålitelig.
6. Spolemontering
Lav-strømspoledesign tar hensyn til energieffektivitet og sugetensjon.
Prosess og tekniske krav til metallisert keramikk
Produksjonsprosessen av høy-pålitelig aluminiumoksydmetallisert keramikk inkluderer hovedsakelig følgende trinn:
1. Råvareforberedelse
Velg aluminiumoksydpulver med høy-renhet (Al₂O₃-innhold større enn eller lik 95%) og kontroller urenhetsinnholdet strengt.
2. Støpeprosess
Tørrpressing eller tapestøping for å sikre dimensjonskonsistens og tetthet.
3. For-sintring
Lav-temperaturfor-forsintring (ca. 1300 grader) utføres for å forbedre styrken til den grønne kroppen og lette etterfølgende behandling.
4. Overflatemetalliseringsbehandling
Bruk molybden-mangan-slurry til å skrive ut på den keramiske overflaten, og lag et metalliseringslag gjennom høy-temperatursintring (ca. 1450 grader).
5. Nikkelbeleggbehandling
Galvanisering av nikkel (Ni-tykkelse er ca. 3~5μm) på den metalliserte overflaten for å forbedre den påfølgende loddingsytelsen.
6. Lufttetthetstest
Bruk en helium massespektrometer lekkasjedetektor for å sikre at lufttetthetsgraden når<1×10⁻⁹Pa·m³/s.
7. Dimensjonsdeteksjon og skjerming
Test nøyaktig flatheten, tykkelsen og hullposisjonen, og dimensjonstoleransen kontrolleres vanligvis innenfor ±0,05 mm.
Tips: Overflateruheten til keramikken kontrolleres under Ra 0,8μm, noe som er nyttig for den påfølgende loddingskvaliteten.

Eksempel på parameterinnstilling for vakuumlodding for kobbereksoshull
I den nye energihøyspente DC-kontaktoren- kobles de statiske kobberdelene til den metalliserte keramikken ved hjelp av vakuumlodding. De typiske prosessparametrene er som følger:
| Prosess trinn | Parameterkrav |
| Loddetype | Sølv-basert loddemetall (Ag72Cu28) eller AgCuInSn |
| Loddetykkelse | 30-50μm |
| Loddeovn vakuum | Mindre enn eller lik 5×10⁻⁴Pa |
| Oppvarmingshastighet | 5-10 grader /min |
| Loddetemperatur | 780 grader -820 grader |
| Isolasjonstid | 5-10 minutter |
| Kjølemetode | Avkjøl sakte til romtemperatur |
| Eksoshull design | Diameter Φ1,0 mm-Φ1,5 mm |
| Etter-sveisinspeksjon | Lufttetthet, skjærstyrke Større enn eller lik 50MPa |
Tips: Under forbehandlingsstadiet må kobberdelene avfettes og oksydlaget fjernes for å forbedre fuktbarheten og loddingssikkerheten.

Typisk prosessvindu i lysbueslukkekammeret for lasersveising
Koblingen av multi-metalldeler inne i lysbueslukkekammeret utføres vanligvis ved lasersveising. Følgende er en referanse til prosessvinduet i selve applikasjonen:
| Prosjekt | Parameterområde |
| Laser type | Kontinuerlig fiberlaser |
| Laserbølgelengde | 1064nm (nær-infrarødt bånd) |
| Laserkraft | 300W-1000W |
| Flekkdiameter | 0,2-0,6 mm |
| Forskyvning av fokusposisjon | Fokus litt negativ forskyvning (ca. -0,5 mm) |
| Sveisehastighet | 3-10 mm/s |
| Gassbeskyttelse | Argon med høy-renhet (strømningshastighet 10-20 l/min) |
| Dybde av penetrasjon | ~1,5 mm |
| Typisk sveiseutseende standard | Ingen sprut, ingen porer, kontinuerlig lys sveis |
Tips: Du kan bruke det koaksiale visuelle overvåkingssystemet til å observere sveisebassenget i sanntid for å forbedre sveisekonsistensen og -utbyttet ytterligere.
Nøkkelpunkter for lasersveiseteknologi for lysbueslukkekammeret
I nye energihøyspente DC-kontaktorer er den strukturelle utformingen av lysbueslukkekammeret direkte relatert til slukkeeffekten av lysbuen når den er frakoblet. Multi-metallkomponentene i lysbueslukkekammeret er vanligvis forbundet med lasersveiseprosessen. De viktigste tekniske punktene inkluderer:
(1). Sveisemateriale:Generelt rustfritt stål eller legert stål, som krever god laserabsorpsjon og varmeledningsevne.
(2). Laserparametere:
Lasereffekt: 300W ~ 1000W (justert i henhold til materiale og tykkelse)
Punktdiameter: 0,2 mm~0,6 mm
Sveisehastighet: 3mm/s~10mm/s
(3). Krav til sveisekvalitet:
Sveisen er kontinuerlig og jevn, uten porer og sprekker.
Welding depth-to-width ratio>1,5, tilstrekkelig inntrengningsdybde
(4). Sveiseprosessbeskyttelse:
Bruk argonbeskyttelse med høy-renhet (renhet større enn eller lik 99,999 %) for å forhindre sveiseoksidasjon.
(5). Etter-sveisinspeksjon:
Bruk ikke--røntgentesting for å sjekke kvaliteten på interne sveiser.
Utfør strekk- og skjærstyrketester når det er nødvendig.
Tips: Gjennom lasersveiseprosessen med høy-presisjon, er den strukturelle påliteligheten og levetiden til lysbueslukkekammeret garantert, som er nøkkelgarantien for kvaliteten på nye energihøyspente DC-kontaktorer-.
Prosesssynergi og systemintegrasjon
Den utmerkede ytelsen til nye energihøy-DC-kontaktorer avhenger ikke bare av produksjonen av høy-kvalitet for hver komponent, men også av systemintegrasjonen og koordinert optimalisering av hver prosesskobling. Som en langsiktig-partner av Xiamen Hongfa Relay Group, leverer vi ikke bare kvalifiserte deler, men deltar også i kundens foreløpige design, fra materialvalg og prosessjustering til ytelsesverifisering, for å tilby et komplett utvalg av tekniske løsninger.
Når det gjelder materialsynergi, legger vi spesiell vekt på det termiske ekspansjonsmatchingsproblemet mellom forskjellige materialer. For eksempel må den termiske ekspansjonskoeffisienten til alumina-keramikk (7,2×10^-6/grad) koordineres med metalliseringslaget (molybden-mangan-legering, ca. 5,5×10^-6/grad) og kobberkomponenter (17×10^-6/grad). Ved å justere metalliseringsformelen (tilsette silisiumoksid for å justere ekspansjonskoeffisienten) og bruke en fleksibel overgangsstruktur i loddelaget (som et bølget kobbereksosrør), kan termisk stress effektivt avlastes, slik at komponentene tåler ekstreme temperatursykluser på -40 grader ~+150 grader .
Når det gjelder prosesstilkobling, har vi etablert strenge inter{0}}prosessstandarder. Metallisert keramikk må plasmarenses (effekt 300W, tid 5min) før lodding for å fjerne organiske forurensninger på overflaten; lysbueslukkingskammeret etter lasersveising må stressavlastes-glødet ved 250 grader ×2 timer før det kan settes sammen med hovedskallet. Hver komponent har en fullstendig prosesssporbarhetsregistrering, inkludert materialpartier, prosessparametere og testdata, for å sikre at eventuelle kvalitetsproblemer raskt kan lokaliseres.
Ytelsesverifisering er den siste testen av prosessintegrasjon. Vi har designet et komplett sett med testløsninger for høyspennings DC-kontaktorkomponenter:
Elektrisk testing:inkludert kontaktmotstand (Mindre enn eller lik 0,5mΩ), isolasjonsmotstand (Større enn eller lik 1000MΩ) og tåle spenningstest (5000V AC/1min);
Mekanisk testing:driftskraft (3-5N), mekanisk levetid (Større enn eller lik 100 000 ganger) og vibrasjonstest (20-2000Hz, 3 akser);
Miljøtesting:temperatursyklus (-40 grader ~+125 grader, 50 ganger), fuktig varme (40 grader /95 % RF, 500 t) og saltspray (5 % NaCl, 96 t).
Gjennom disse strenge koordinerte kontrollene hjelper kjernekomponentene i nye energihøy-DC-kontaktorer vi leverer kundenes produkter med å nå bransjeledende-nivå: bruddkapasitet på 1500VDC/1000A, elektrisk levetid på mer enn 100 000 ganger, feilrate mindre enn 0,3‰, full oppfyllelse av høye{1}energikrav til kjøretøy og fotolagring{7}. systemer.
Ettersom markedsstørrelsen for høyspente likestrømskontaktorer fortsetter å utvide seg (den globale markedsstørrelsen forventes å nå 4,8 milliarder RMB i 2025), vil vi fortsette å fordype oss i kjerneteknologier som aluminiumoksydmetallisert keramikk, vakuumlodding og lasersveising, og gi kundene bedre kvalitet og mer pålitelige komponentløsninger ved å fremme prosessinnovasjon og intelligente energitekniske fremskritt i fellesskap gjennom ny prosessteknologi og elektrisk energi. industri.

kontakt oss

Populære tags: nye energikontaktordeler, HVDC kontaktordeler, høyspennings DC kontaktorkomponenter, ny energikontaktorkomponentprodusent, HVDC metallisert keramikk, EV kontaktordeler, DC kontaktorkomponentleverandør, energilagringskontaktordeler


